Dlaczego twarda warstwa matowego lakieru utrudnia precyzyjne wiercenie i montaż okuć w frontach MDF
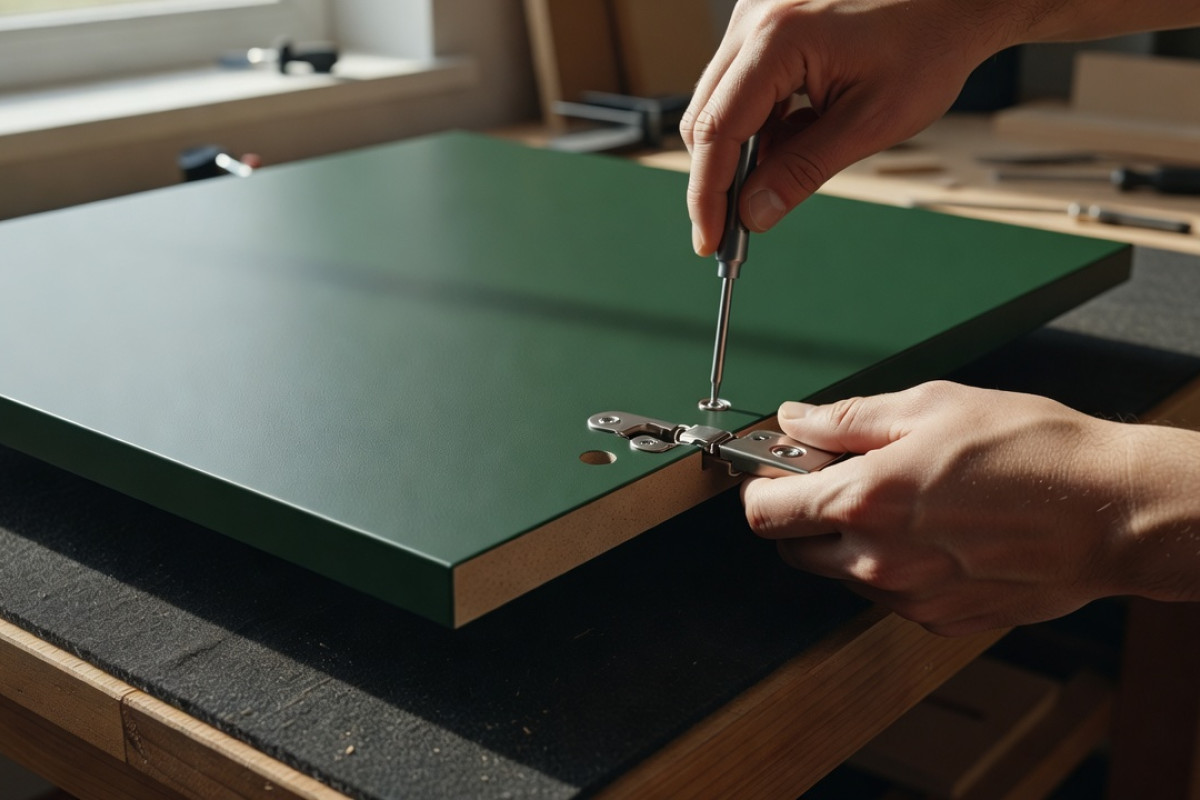
Matowe wykończenie płyt MDF wymaga szczególnej precyzji podczas wiercenia otworów pod okucia meblowe. Twarda powłoka lakiernicza nie ustępuje pod naciskiem narzędzia. Zwiększa to ryzyko mikropęknięć wokół wywierconych miejsc i późniejszych problemów z montażem zawiasów czy prowadnic.
Jakie cechy powłoki wpływają na obróbkę frontu?
Utwardzony lakier UV tworzy na powierzchni płyty bardzo sztywną warstwę. Jako producent okuć i dostawca materiałów dla stolarzy wiemy, że fronty lakierowane matowe wymagają innego podejścia niż dekory w połysku. Proces ich produkcji obejmuje grunt wypełniający pory oraz przeważnie od 2 do 4 cienkich warstw nawierzchniowych UV. Matowe wykończenie zawdzięczamy dodatkom krzemionkowym, które obniżają odbicie światła do poziomu poniżej 15 glossów. Związki te jednocześnie zmniejszają elastyczność powłoki. W efekcie powierzchnia twardnieje mocniej i znacznie łatwiej pęka pod punktowym naciskiem wiertła.
W jaki sposób lakier zmienia jakość krawędzi?
Nawet w pełni utwardzona warstwa lakieru o grubości 120-150 mikrometrów zwiększa ryzyko wyszczerbień. Płyta MDF ukryta pod spodem to materiał sprasowany z drobnych włókien drzewnych o gęstości około 700-800 kg/m³. Sztywny film ochronny nie rozprasza naturalnych naprężeń powstających podczas obróbki mechanicznej. Bez wykonania otworu pilotowego o mniejszej średnicy wkręt bezpośrednio rozrywa strukturę płyty. Niewłaściwie utwardzony lakier pęka wtedy promieniście, co otwiera drogę dla wilgoci i drastycznie obniża estetykę gotowego mebla.
Jak mocowania cargo obciążają fronty MDF?
Dokładny rozstaw i liczba zawiasów zależą od ciężaru oraz wysokości konkretnego skrzydła. Zgodnie z wytycznymi producentów okuć fronty wyższe niż 800 mm wymagają minimum trzech punktów podparcia. Systemy wysuwne generują dodatkowe siły ciągnące i skręcające bezpośrednio w miejscach zamocowania. Każde szarpnięcie lub gwałtowne zamknięcie kumuluje mikronaprężenia w strukturze MDF. Zjawisko to przybiera na sile, gdy wywiercone otwory montażowe mają poszarpane krawędzie i nie trzymają początkowej osiowości.
Kiedy niedokładny otwór niszczy system szuflad?
W naszej codziennej praktyce widzimy, że precyzja wycięć decyduje o długoterminowej stabilności zabudowy. Oferowane przez naszą firmę systemy mocno różnią się parametrami konstrukcyjnymi. Szuflady z linii ULTRA BOX wytrzymują obciążenie do 40 kg i posiadają pełną regulację 3D. Z kolei mechanizmy z serii Variant MULTI przewidziano na 20 kg obciążenia roboczego. Niewielkie odchylenie osi wkrętu pozostaje niewidoczne w dniu montażu. Luz pojawia się dopiero po wielu miesiącach użytkowania, a front zaczyna opadać względem korpusu. Błąd montażowy drastycznie skraca gwarantowaną żywotność mechanizmów, która dla modelu ULTRA BOX wynosi aż 80 000 pełnych cykli otwierania i zamykania.
Jak nawiercać twarde powłoki lakierowane matowo?
Bezpieczny montaż zaczyna się od nawiercenia otworu pilotowego o średnicy o 1 do 1,5 mm mniejszej niż docelowy wkręt. Fachowcy najczęściej wybierają ostre wiertła puszkowe typu Forstner lub spirale z pilotem centrującym. Kluczowa jest praca na umiarkowanych obrotach, nieprzekraczających 1500-2000 obr./min, przy wyłączonym udarze. Przed frezowaniem pod puszkę zawiasu warto zabezpieczyć krawędź taśmą maskującą. Ogranicza to ryzyko niekontrolowanego wyrwania włókien z płyty. Jeśli projektujesz wymagającą zabudowę kuchenną, warto sprawdzić parametry techniczne okuć dopasowanych do ciężkich frontów MDF. Po zakończeniu wiercenia otwory należy oczyścić z pyłu lakierniczego przed wkręceniem elementów stalowych.
Co zapamiętać z montażu ciężkich frontów MDF?
Nowoczesne systemy szuflad i wysuwne kosze kompensują wiele drobnych niedokładności dzięki wbudowanej regulacji frontu. Mechanizmy te działają jednak poprawnie tylko wtedy, gdy gwinty wkrętów mocno trzymają się rdzenia płyty.
- Otwór pilotowy zapobiega rozwarstwieniu płyty i odspojeniu twardego lakieru.
- Dopasowanie wiertła oraz prędkości obrotowej gwarantuje gładkie krawędzie cięcia.
- Obciążenie systemu musi odpowiadać parametrom konkretnego modelu okucia.
Nawet najwyższej klasy system jezdny nie zrekompensuje trwale zniszczonej struktury nośnej mebla.
Twarda, utwardzona powłoka matowego lakieru ogranicza elastyczność MDF i zwiększa ryzyko mikropęknięć oraz wyszczerbień przy wierceniu. O trwałości połączenia decydują otwór pilotowy, średnica wiertła, prędkość obrotowa i stan krawędzi. Znaczenie mają też obciążenia od zawiasów, prowadnic i systemów wysuwnych oraz dokładność osiowania otworów.
FAQ
Dlaczego fronty lakierowane matowe trudniej się wierci niż fronty w połysku?
Twardsza, mniej elastyczna powłoka lakieru matowego słabiej amortyzuje nacisk narzędzia. W efekcie łatwiej pojawiają się mikropęknięcia, wyszczerbienia i rozwarstwienia przy krawędzi otworu. Dodatkowo matowe wykończenie często zawiera składniki obniżające elastyczność filmu lakierniczego.
Czy otwór pilotowy jest konieczny przy montażu okuć w MDF lakierowanym matowo?
Otwór pilotowy wyraźnie zmniejsza ryzyko pęknięcia lakieru i rozrywania struktury MDF przez wkręt. Dzięki mniejszej średnicy wstępnej materiał pracuje spokojniej, a gwint lepiej trzyma się rdzenia płyty. To szczególnie ważne przy cięższych frontach i elementach obciążanych codziennie.
Jakie błędy montażowe najszybciej skracają trwałość frontu?
Najbardziej szkodzą zbyt duże obroty, brak otworu pilotowego, tępe wiertło oraz wiercenie bez zabezpieczenia krawędzi. Problematyczne są też otwory wykonane poza osią, bo powodują nierówny rozkład sił na zawiasie lub prowadnicy. Taki błąd często nie jest widoczny od razu, ale ujawnia się po wielu cyklach użytkowania.
Kiedy system szuflad lub cargo może skorygować drobne niedokładności frontu?
Systemy z regulacją frontu potrafią skompensować niewielkie odchylenia montażowe. Dzieje się tak tylko wtedy, gdy otwory są równe, a połączenie wkrętu z rdzeniem płyty pozostaje mocne. Jeśli lakier lub MDF są uszkodzone przy mocowaniu, regulacja nie usuwa problemu trwałości połączenia.
Jak przygotować miejsce wiercenia, żeby lakier nie odspajał się przy montażu?
Trzeba wykonać czyste nawiercenie, dobrać ostre wiertło i pracować bez udaru, na umiarkowanych obrotach. Pomaga też taśma maskująca na powierzchni oraz dokładne oczyszczenie otworu z pyłu przed wkręceniem elementu metalowego. Dzięki temu krawędź lakieru lepiej zachowuje ciągłość i nie łuszczy się przy docisku.


